Tratamiento de aguas para la industria papelera y de celulosa
Diseñamos plantas de tratamiento de agua industrial. Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, emitidas por Applus+.
Nuestra experiencia incluye ósmosis inversa, EDI, ultrafiltración y depuración biológica.
Cada papelera tiene un agua y un efluente distintos. El proceso cambia si se parte de madera o de papel recuperado. También varía según el producto: papel gráfico, cartón, embalaje o tisú. Por ello, el diseño parte del análisis del agua y del proceso.
Resumimos los puntos clave del agua en la papelera. Encontrarás los procesos que necesitan tratamiento, las tecnologías que aplicamos, la normativa europea de referencia y dos proyectos realizados.
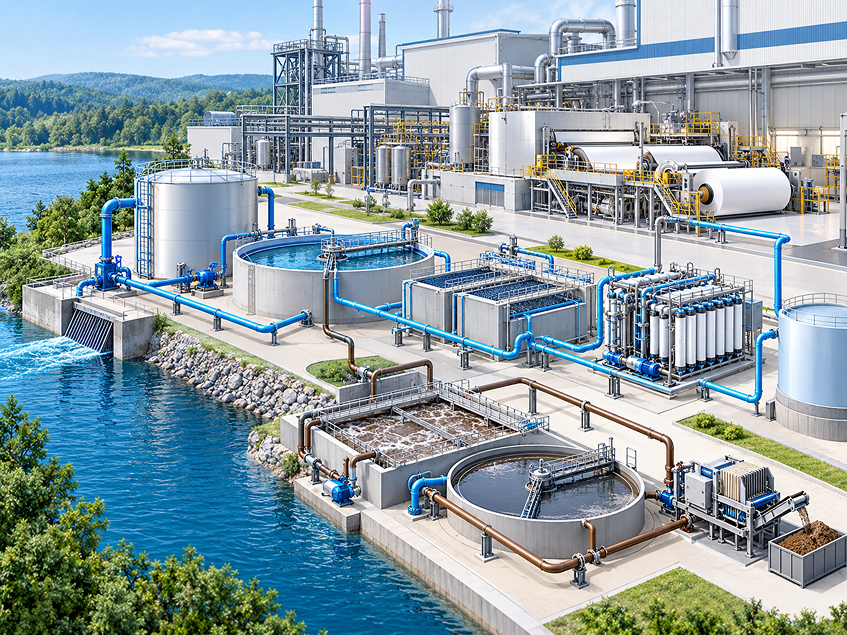
Los procesos de la industria papelera y de celulosa que necesitan tratamiento de agua
El agua interviene en casi todo el proceso papelero. Cada uso exige una calidad distinta, y el efluente final debe depurarse o reutilizarse cuando sea viable. Estos son los seis procesos principales.

Agua de alimentación al proceso
La papelera consume mucha agua en cada fase. Se emplea para diluir la pasta, formar la hoja, preparar productos químicos y limpiar telas y fieltros. La calidad del agua de entrada depende de su origen: pozo, río red.
El pretratamiento se ajusta a cada agua. Según el caso se combinan filtración, ultrafiltración y ósmosis inversa. Estas etapas retiran sólidos en suspensión, coloides y parte de las sales disueltas.
Un agua estable ayuda a mantener la calidad del papel. También protege tuberías y equipos. Además, facilita usar menos agua fresca, en línea con la MTD 5 de la Decisión de Ejecución (UE) 2014/687.

Agua de alimentación de la caldera
La caldera exige un agua de muy baja salinidad. Las sales y la sílice provocan incrustaciones y arrastres en la caldera y en la turbina. Esto afecta a la eficiencia y a la seguridad del vapor. Los límites dependen de la presión de trabajo.
La ósmosis inversa y la EDI producen agua desmineralizada. La ósmosis inversa elimina la mayor parte de las sales. La electrodesionización continua (EDI) afina el agua sin regenerar resinas con ácido ni sosa. Así se alcanzan conductividades muy bajas.
Menos purgas significa menos agua y energía. Un agua de mayor calidad permite reducir las purgas de la caldera. Con ello se ahorra agua tratada y energía térmica. También se evitan paradas por incrustaciones.

Agua de refrigeración
El circuito de refrigeración acumula sales y microorganismos. Al evaporarse el agua, la concentración de sales aumenta. Esto favorece las incrustaciones y la corrosión. Además, el calor y la materia orgánica favorecen el crecimiento biológico.
Se combinan pretratamiento y dosificación química. Un agua de aporte con menos dureza permite trabajar con más ciclos de concentración. La dosificación de antiincrustantes, inhibidores de corrosión y biocidas completa el control.
Las torres de refrigeración tienen requisitos sanitarios. El Real Decreto 487/2022 establece las medidas para prevenir y controlar la legionelosis. Un buen control del agua facilita su cumplimiento y reduce el mantenimiento por incrustaciones.

Eliminación del cloruro y tratamiento de cenizas
El cloruro se acumula en el ciclo de recuperación. Ocurre sobre todo en las fábricas de pasta kraft. El cloruro y el potasio se concentran en las cenizas de la caldera de recuperación. Provocan corrosión y obstrucciones en los sobrecalentadores.
Se purga y se trata una parte de las cenizas. El tratamiento separa el cloruro y el potasio antes de devolver el resto de sales al ciclo.
Controlar el cloruro protege la caldera de recuperación. Permite mantener los equipos más limpios y reducir paradas de limpieza. Además, evita perder reactivos al purgar cenizas en exceso.

Tratamiento del licor negro
El licor negro se concentra por evaporación. Es el residuo líquido de la cocción de la madera en el proceso kraft. Se evapora para quemarlo en la caldera de recuperación y recuperar reactivos y energía.
La evaporación genera condensados con carga orgánica. Estos condensados arrastran compuestos orgánicos y de azufre reducido. Tras su tratamiento pueden reutilizarse como agua de proceso.
Reutilizar el condensado reduce el agua fresca. Cada metro cúbico recuperado es un metro cúbico menos de captación. Así se aplica el cierre de circuitos que recoge la MTD 5.

Agua residual, reutilización y lodos
El efluente papelero contiene fibras, materia orgánica y nutrientes. Los parámetros habituales son DQO, DBO5, sólidos en suspensión, nitrógeno y fósforo. En pasta blanqueada también se controla el AOX. La carga depende del tipo de fábrica.
El tratamiento combina etapas físicas, químicas y biológicas. El tratamiento primario retira fibras y sólidos. El biológico degrada la materia orgánica. Si se exige más calidad, un tratamiento terciario afina el efluente. Las MTD 14, 15 y 16 describen estas etapas.
La depuración genera lodos que también hay que gestionar. Su deshidratación reduce el volumen y el coste de gestión. Además, un efluente bien tratado permite estudiar la reutilización de parte del agua en el proceso, según su calidad.
Soluciones y tecnologías para el tratamiento de aguas en la industria papelera
Las tecnologías se eligen según el agua y el objetivo. Unas producen agua de calidad para calderas y proceso. Otras depuran el efluente para cumplir la normativa o reutilizar el agua. A continuación resumimos las cuatro que más se aplican en papeleras.

Osmosis inversa
La ósmosis inversa retiene sales, sílice y materia orgánica. Es la base del agua de calderas y de proceso.
El doble paso baja aún más la conductividad. Es una configuración habitual antes de la EDI.

EDI / CEDI
La EDI afina el agua sin regenerar con productos químicos. Reduce la sílice y el sodio residuales.
Se instala después de la ósmosis inversa. Produce agua de muy alta pureza para generar vapor.

Bioxirec
Bioxirec es un reactor biológico de membrana (MBR). Combina depuración biológica y ultrafiltración sumergida.
Diseñamos el sistema Bioxirec. Genera un efluente con pocos sólidos, que permite estudiar su reutilización.

SBR / MBBR
SBR y MBBR eliminan la materia orgánica biodegradable. El SBR trabaja por ciclos y el MBBR usa soportes con biopelícula.
Cada tecnología responde a una situación distinta. Se elige según el caudal y la variación de carga.
Proyectos realizados en el sector papelero
Dos proyectos ilustran estas tecnologías en papeleras. Uno produce agua de proceso mediante ósmosis inversa de doble paso. El otro amplía una planta de ultrafiltración y ósmosis inversa.
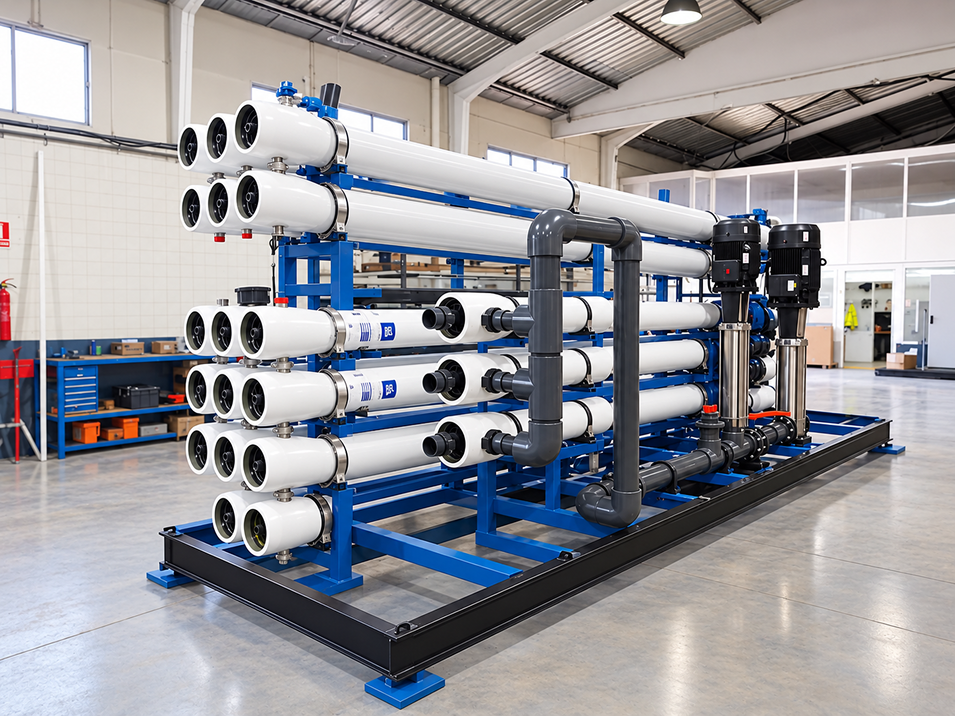
Ósmosis inversa de doble paso para una papelera en Zaragoza (2023)
El proyecto produce agua de proceso para una papelera. Se ubica en Zaragoza y se realizó en 2023.
Dos líneas de ósmosis inversa de doble paso. Cada línea produce 38 m³/h. Las membranas espirales son de baja energía y el rechazo de sal supera el 99%.
El diseño contempla una operación continua. Incluye limpieza CIP automática para limpiar las membranas sin desmontarlas. La instrumentación mide en línea conductividad, pH, caudal y presión diferencial. El diseño prevé ciclos de operación intensivos, las 24 horas.
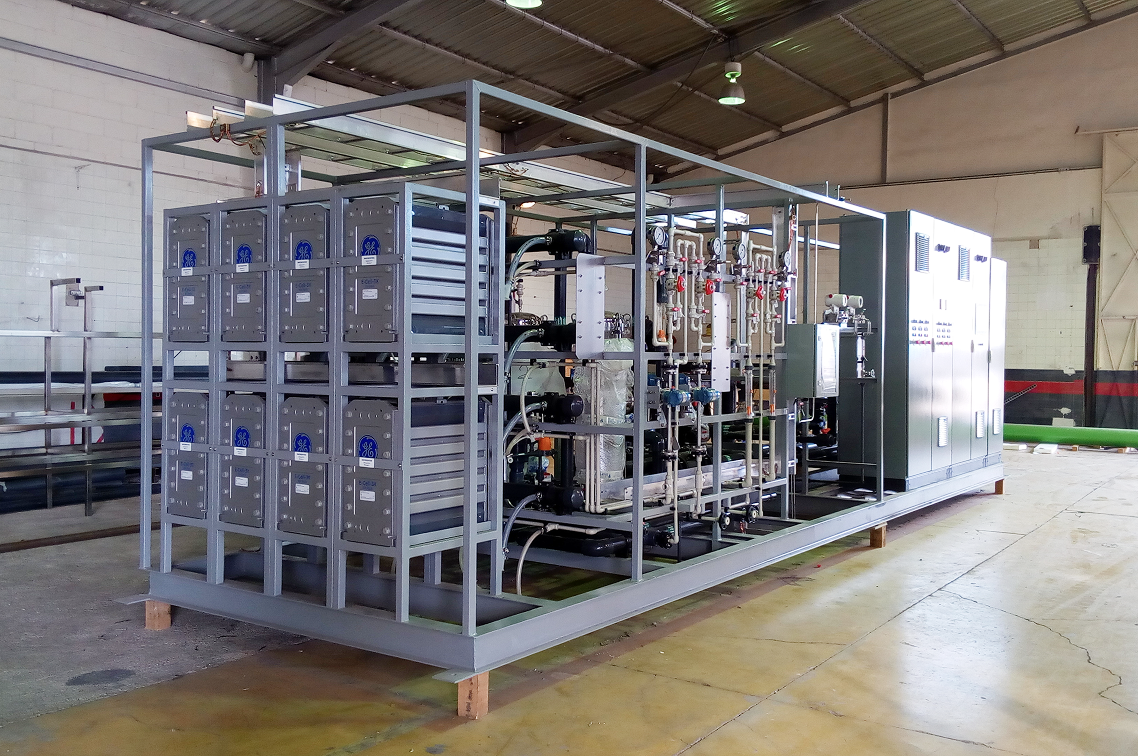
Ampliación de una planta de UF y ósmosis inversa en México (2017)
Se amplió una planta de agua para papel higiénico. Está en San Juan del Río (Querétaro, México) y se realizó en 2017. El agua se destina a papel higiénico y pañales.
La ampliación combina ultrafiltración y ósmosis inversa. Se añadieron módulos de ultrafiltración de fibra hueca y nuevas membranas de ósmosis inversa. Tras la ampliación, la planta produce 24 m³/h de agua purificada para proceso.
El diseño respondió a un agua de pozo tropical. Por eso se emplearon membranas de ultrafiltración de PVDF, resistentes al ensuciamiento biológico.
Preguntas frecuentes sobre el tratamiento de agua en la industria papelera
¿Qué procesos de una papelera necesitan tratamiento de agua?
Necesitan tratamiento el agua de aporte y de proceso, el agua de alimentación de calderas y el agua de refrigeración. En las fábricas de pasta kraft se suman la eliminación de cloruro de las cenizas y el tratamiento de los condensados del licor negro. Por último, el efluente final requiere depuración y los lodos deben gestionarse. Cada fábrica tiene un balance de agua distinto, por lo que conviene analizar el agua y el proceso antes de elegir las tecnologías.
¿Qué calidad de agua necesita la caldera de una papelera?
Necesita agua de muy baja conductividad y con poca sílice. Las sales provocan incrustaciones y arrastres en la caldera y en la turbina. Para producirla se usa ósmosis inversa y, cuando el vapor es de alta presión, EDI como etapa de afino. Los límites exactos dependen de la presión de trabajo y de las recomendaciones del fabricante de la caldera. Un agua de mayor calidad también permite reducir las purgas, con el consiguiente ahorro de agua y energía.
¿Cómo se depura el agua residual de una papelera?
El tratamiento combina etapas físicas, químicas y biológicas. El tratamiento primario retira fibras y sólidos. El secundario, biológico, degrada la materia orgánica mediante tecnologías como SBR, MBBR o MBR. Si se exige más calidad, se añade un tratamiento terciario. Estas etapas corresponden a las MTD 14, 15 y 16 de la Decisión (UE) 2014/687. Los efluentes papeleros pueden carecer de nitrógeno y fósforo, por lo que se ajusta su dosificación según el caso.
¿Se puede reutilizar el agua en una fábrica de papel?
Sí, y las MTD europeas lo recogen. La MTD 5 de la Decisión (UE) 2014/687 recomienda cerrar los circuitos de agua en la medida técnicamente viable. En papel reciclado, la MTD 43 propone separar circuitos, trabajar a contracorriente y clarificar las aguas blancas. También pueden reutilizarse los condensados tratados. El límite lo marca la acumulación de sales y de materia orgánica. Por ello, a veces se necesita un afino con membranas, como la ósmosis inversa.
¿Qué normativa europea se aplica a la industria papelera?
La Decisión de Ejecución (UE) 2014/687, de 26 de septiembre de 2014, fija las conclusiones sobre las MTD para producir pasta, papel y cartón. Se enmarca en la Directiva 2010/75/UE sobre emisiones industriales. Cubre la pasta y el papel o cartón con capacidad superior a 20 toneladas diarias. Incluye cierre de circuitos, monitorización de DQO, DBO5, sólidos, nitrógeno y fósforo, y tratamiento del efluente. Se aplica mediante la autorización ambiental integrada de cada instalación.
¿Qué productos químicos se dosifican en el tratamiento de agua de una papelera?
Depende de cada etapa. En ósmosis inversa se dosifican antiincrustantes y reactivos de limpieza. En refrigeración se usan inhibidores de corrosión, antiincrustantes y biocidas. En el tratamiento fisicoquímico del efluente se emplean coagulantes y floculantes, además de reactivos para ajustar el pH. En el biológico puede dosificarse nitrógeno y fósforo. Una dosificación precisa, con bombas dosificadoras y control automático, evita sobredosificar y reduce el coste de reactivos.
CERTIFICACIONES
Diferentes acreditaciones certifican nuestro compromiso con la calidad y el servicio. Por consiguiente, alcanzar un estándar de calidad forma parte nuestra esencia que redunda, en consecuencia, en poner a disposición de nuestro cliente la excelencia de un servicio profesional y especializado


¿Necesita más información?
Nuestros profesionales le guiarán a través de todo el proceso de seleccionar equipos de tratamiento de agua. Le indicarán en todo momento las particularidades de los diferentes productos y la elección que mejor se ajuste a sus necesidades.

Más de 20 años
de experiencia en el desarrollo de proyectos de ingeniería nos avalan para poder ofrecer soluciones tecnológicas que den respuestas técnicas a: tratamiento de agua
e instalaciones eléctricas
o químicas.

Contacto
bluegold  bluegold.es
Carrer de Gabriel Miro, 11, 03560 El Campello, Alicante
Lun.-Vie. 8:00 - 19:00


